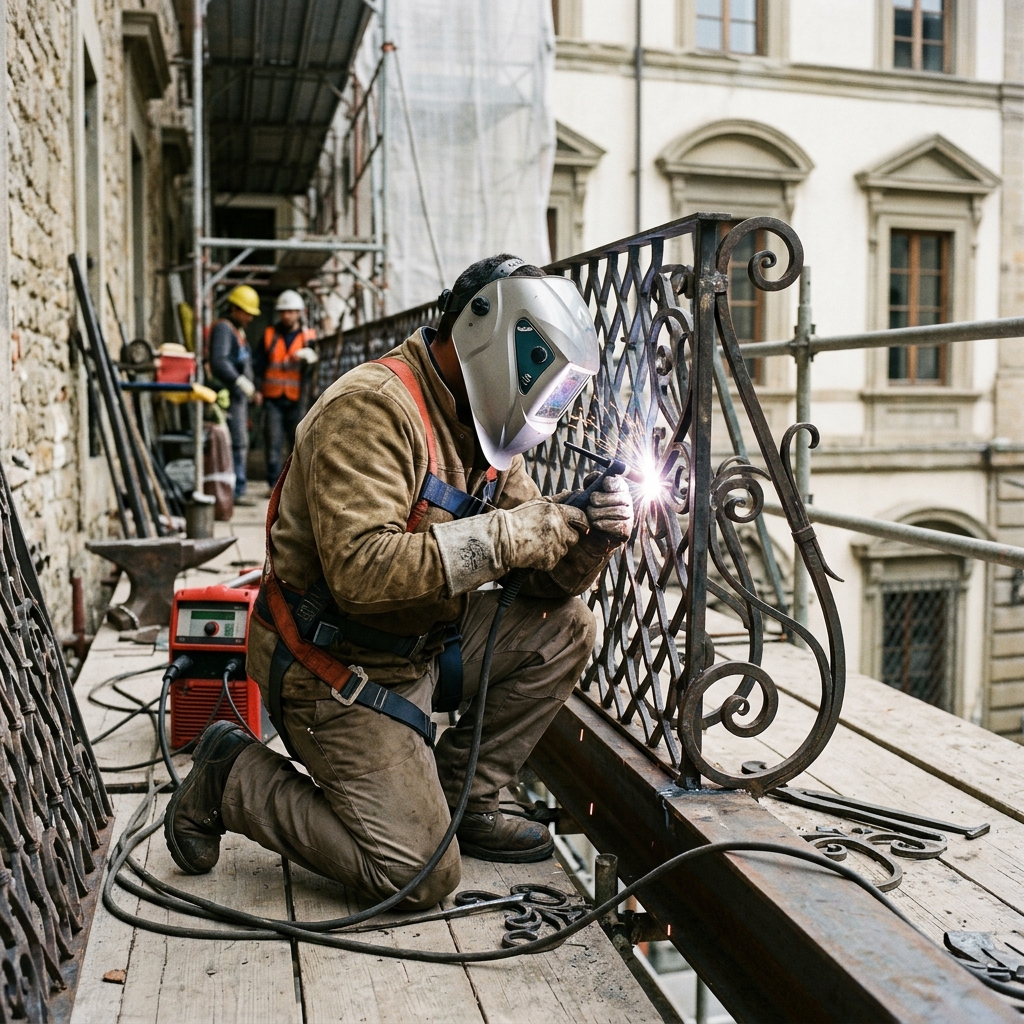
La elección del proceso de soldadura adecuado es una de las decisiones técnicas que más influyen en la resistencia, la durabilidad y el acabado final de cualquier estructura metálica en un proyecto de construcción y afines.
Sin embargo, suele ser una decisión que se toma frecuentemente por costumbre o disponibilidad de equipo, en lugar de tomarse por absolutos criterios de ingeniería.
En los trabajos de herrería profesional cada proceso responde a variables concretas: el espesor del material, el tipo de metal, las condiciones ambientales de la obra, el nivel de exigencia estructural y la apariencia que debe tener la unión una vez terminada.
Comprender estas diferencias permite reducir el retrabajo, controlar costos y entregar piezas que mantengan su integridad durante décadas, tanto en una reja residencial como en el esqueleto metálico de una nave industrial.
Los 4 tipos principales de soldadura:
- La soldadura por arco con electrodo revestido, conocida como SMAW o soldadura de varilla, es el proceso más robusto frente a condiciones adversas. Funciona bien con viento, sobre superficies con algo de óxido o pintura residual y en posiciones incómodas, por lo que es la opción habitual en montaje de estructuras a la intemperie, vigas, columnas y refuerzos de obra gruesa. Su desventaja es que genera escoria que debe retirarse y que su acabado estético es menos refinado.
- La soldadura MIG/MAG utiliza un alambre continuo protegido por gas, lo que la convierte en el proceso más veloz y fácil de dominar para producción repetitiva. Es ideal en un taller de herrería para fabricar portones, barandas, marcos, escaleras y mobiliario metálico, donde se valoran la rapidez y un cordón limpio con poca salpicadura. Requiere protección contra corrientes de aire, por lo que rinde mejor en espacios cerrados.
- La soldadura TIG emplea un electrodo de tungsteno no consumible y una varilla de aporte aplicada manualmente, ofreciendo el mayor control y el acabado más pulido. Es la elección para acero inoxidable, aluminio, tuberías de precisión y cualquier pieza visible donde la estética del cordón importe, aunque exige mayor habilidad y es considerablemente más lenta.
- El alambre tubular con núcleo fundente o FCAW, combina la velocidad del MIG con una penetración profunda y buen desempeño en exteriores cuando se usa la variante autoprotegida. Resulta muy eficiente en perfiles de gran espesor y estructuras pesadas de herrería para proyectos de construcción, donde la productividad en obra es decisiva.
Cabe recordar que ningún proceso de soldadura es seguro sin el equipo de protección adecuado: careta con filtro, guantes de cuero, ropa ignífuga, ventilación o extracción de humos y extintor al alcance resultan innegociables.
Conviene evitar prendas de fibras sintéticas, que se derriten al contacto con chispas y agravan las quemaduras, y mantener siempre los pantalones sin dobladillos donde puedan alojarse partículas incandescentes.
En trabajos en altura, el arnés con línea de vida y el uso de plataformas estables no son opcionales.
Además, la inspección visual de cada cordón, el control de la temperatura entre pasadas en piezas gruesas y el registro de los parámetros utilizados son prácticas que distinguen a un taller serio de uno improvisado y que respaldan la calidad de los trabajos de herrería profesional frente al cliente final.
Deja una respuesta